- DOC
- HG-FA-02
- REV
- 2026.10
생산설비
선재가 들어와 상자로 나가기까지, 일곱 단계를 한 공장에서 처리합니다.
공정 흐름
01 · WIRE ROD
원자재 입고
Ø 10.0
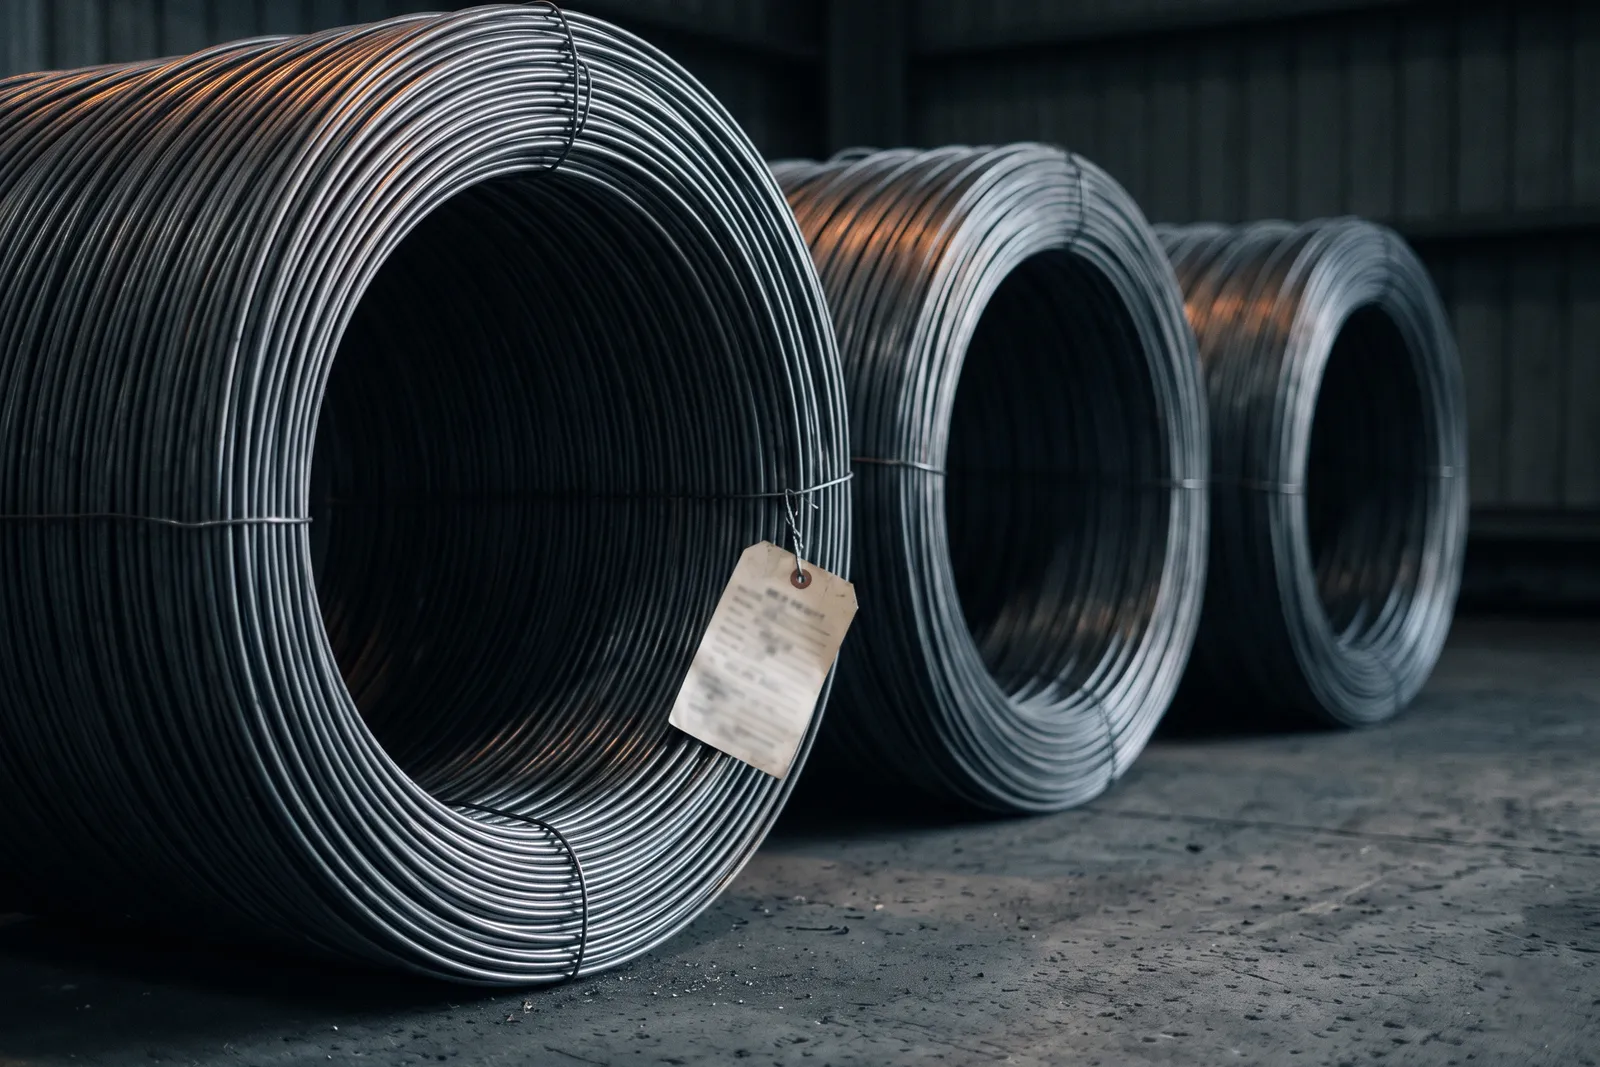
SWRCH·SCM435·SUS304 선재를 코일 단위로 받습니다. 제강사 밀시트와 입고 시료의 성분·경도가 맞지 않으면 라인에 올리지 않습니다.
설비선재 보관동 ·입고 시료 분석02 · COLD FORGING
냉간단조
H 6.4
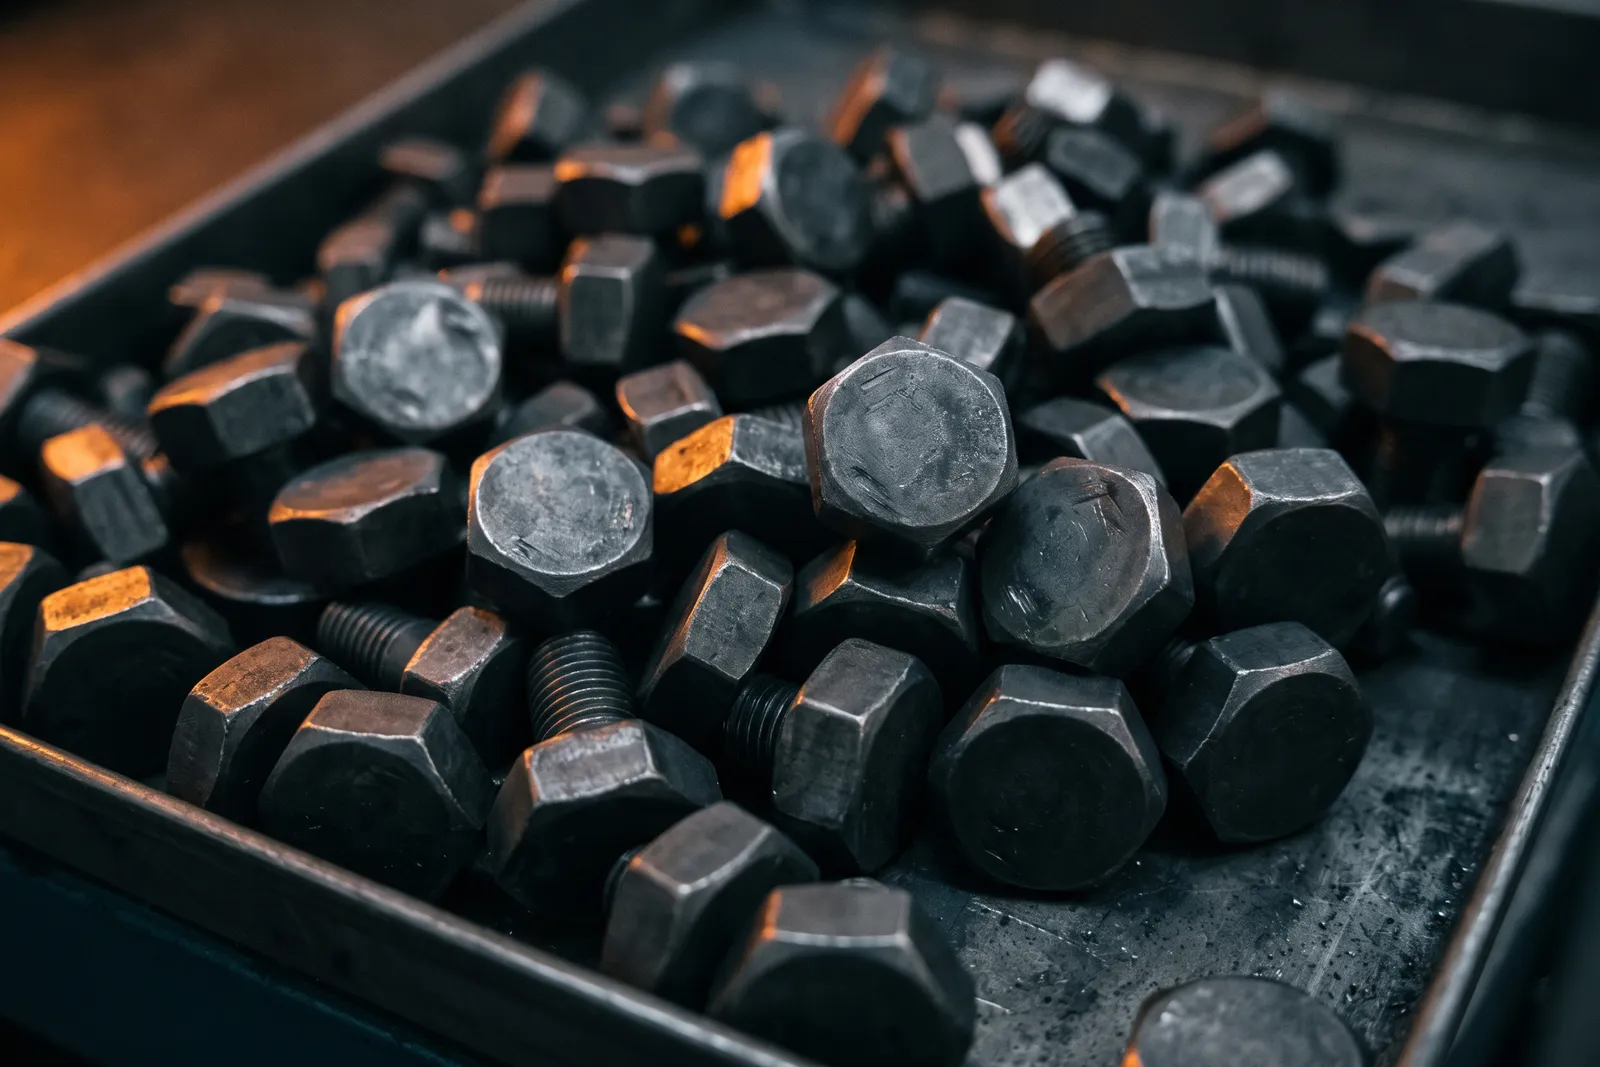
포머가 선재를 잘라 여러 번 눌러 육각 머리를 성형합니다. 절삭이 아니라 소성 가공이라 금속 결이 머리까지 이어져 단단합니다.
설비냉간 단조기(포머) 8대03 · THREAD ROLLING
전조
M10 × 1.5
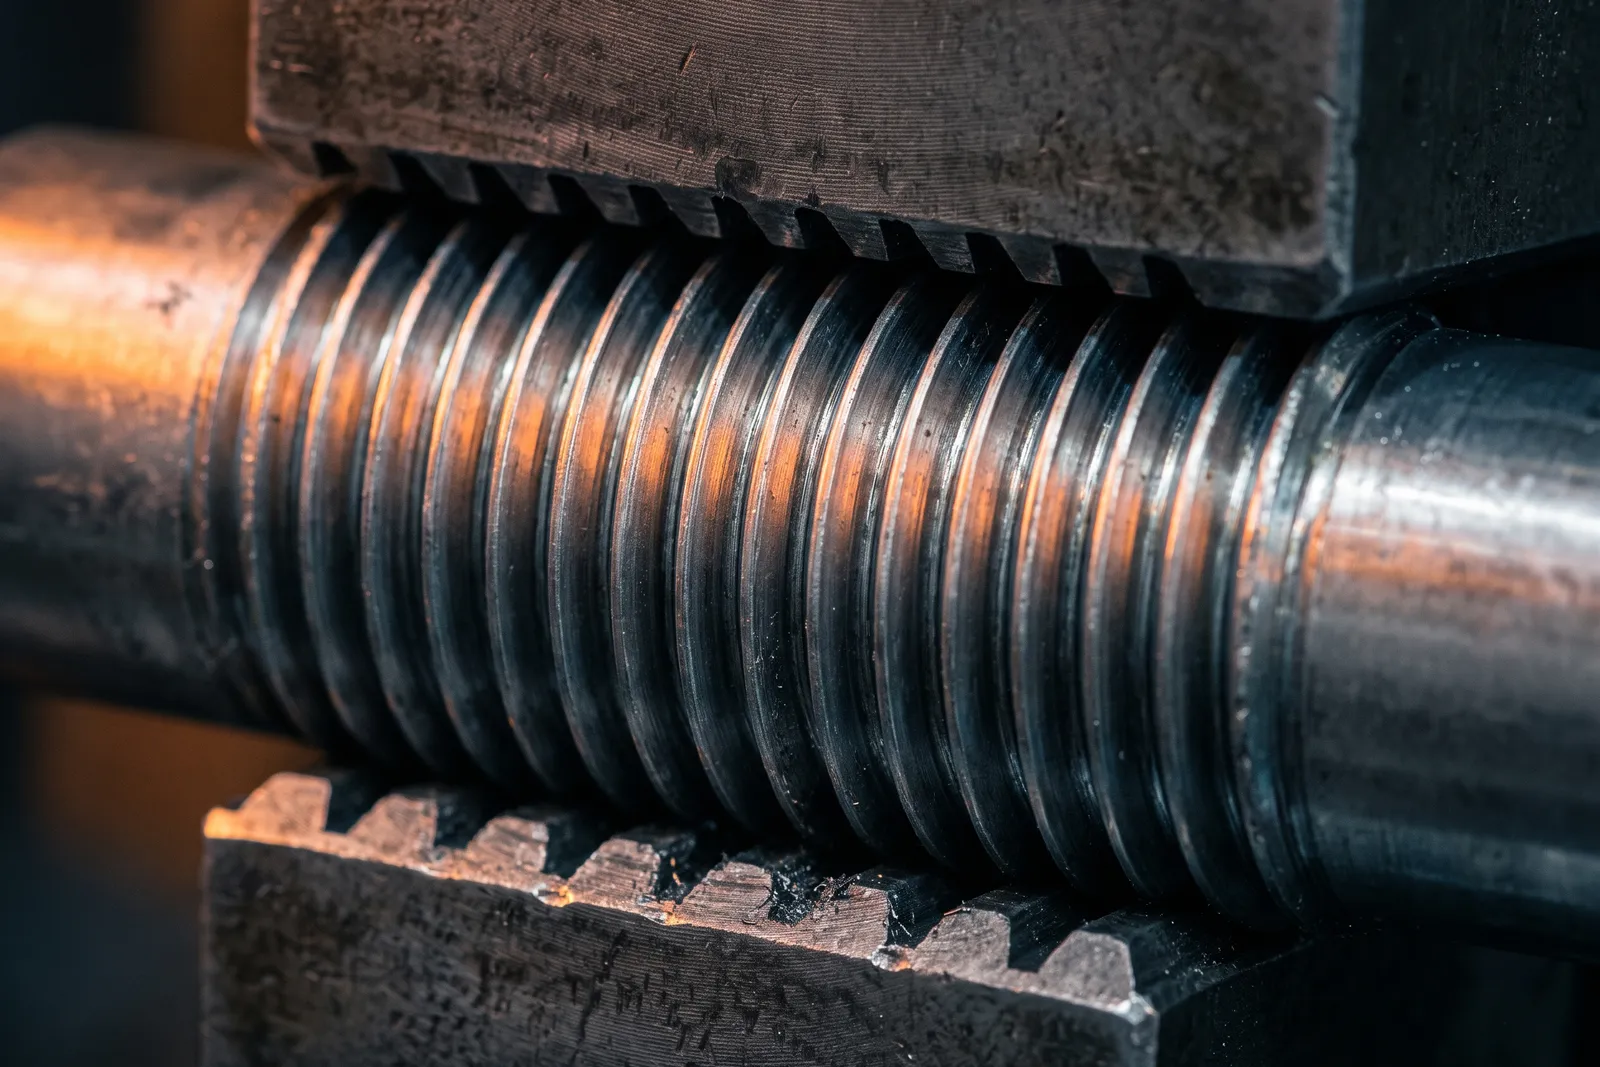
두 장의 다이스 사이에서 소재를 굴려 나사산을 만듭니다. 미터 나사의 산 각도 60°를 다이스가 그대로 옮겨, 피치가 고르게 나옵니다.
설비나사 전조기 12대04 · HEAT TREATMENT
열처리
8.8 / 10.9
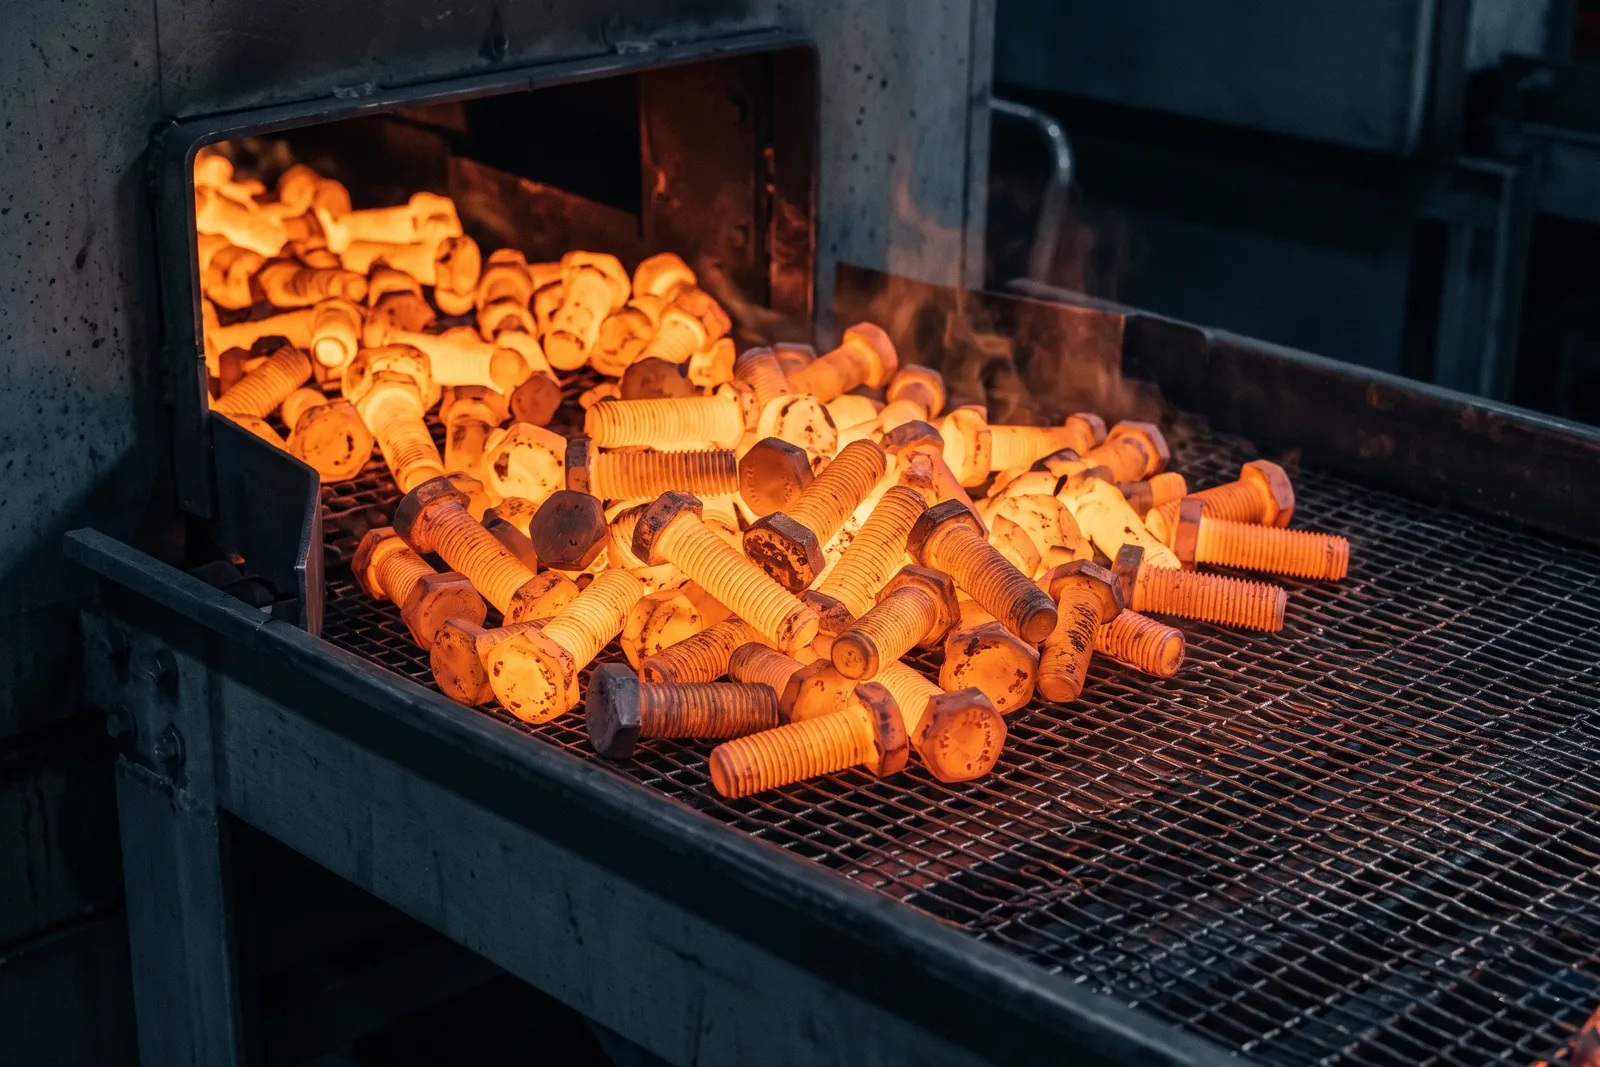
연속식 열처리로에서 담금질과 뜨임을 거쳐 강도 등급을 맞춥니다. 로트마다 경도를 찍어 기록으로 남깁니다.
설비연속식 열처리로 2기05 · SURFACE FINISH
도금
ZN · HDG
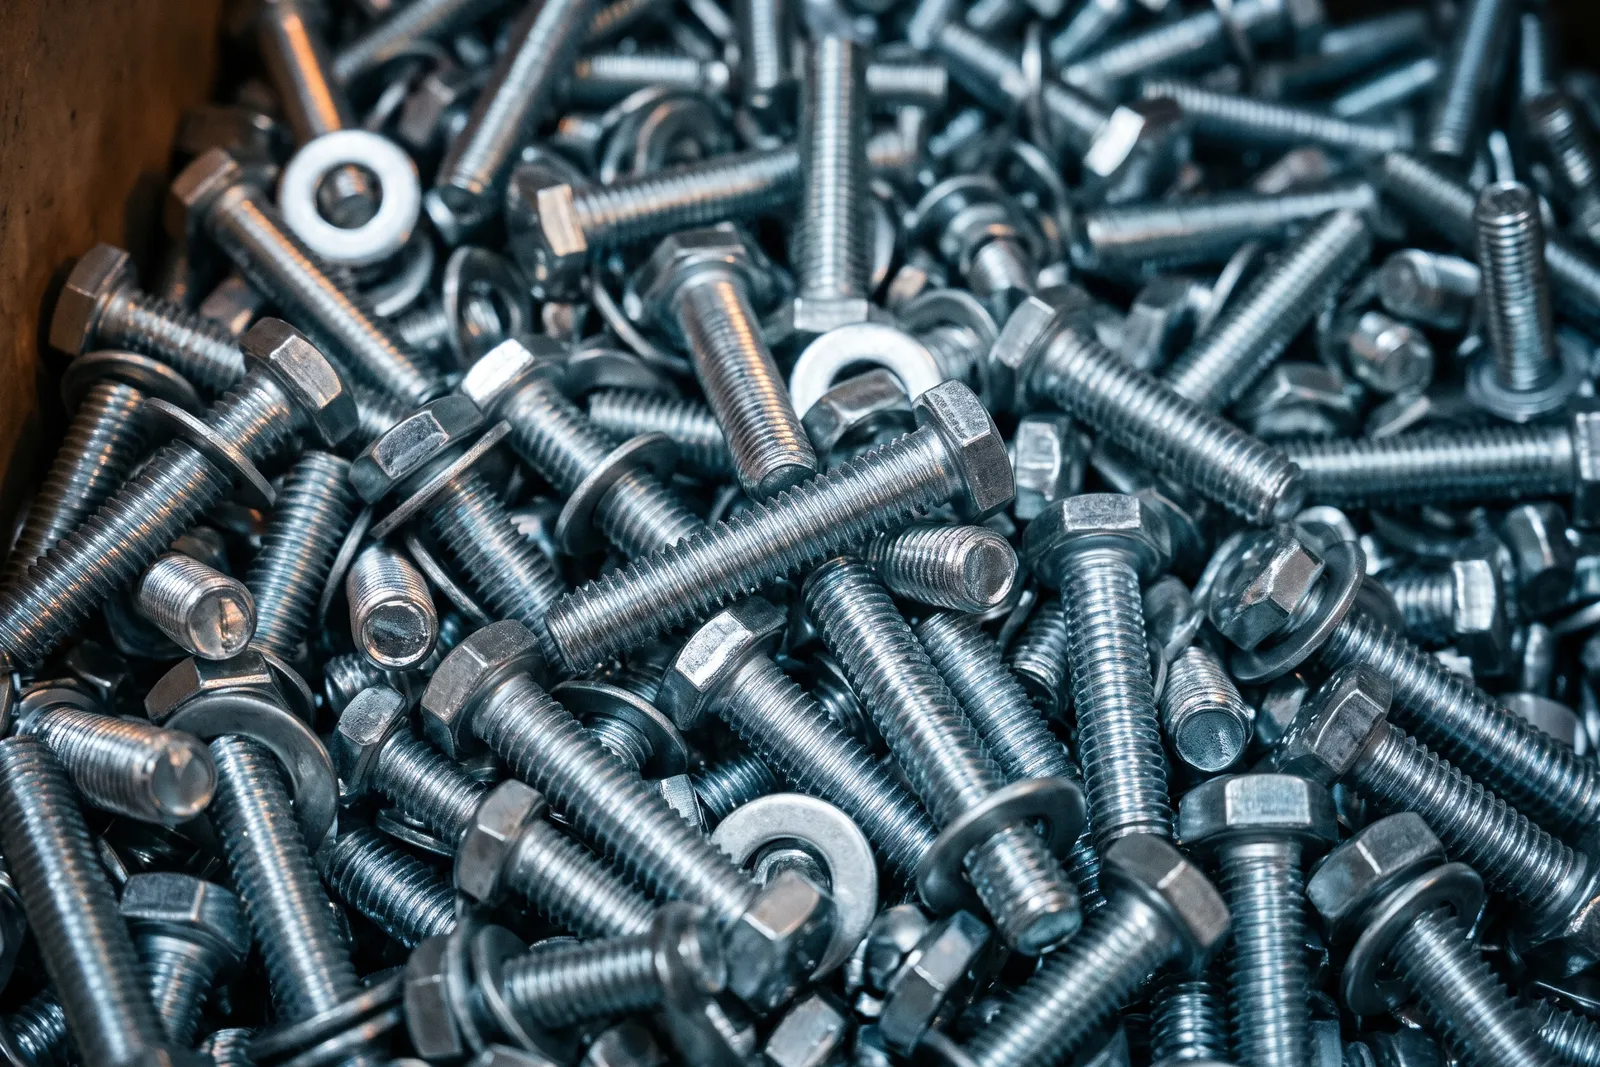
백색·흑색 아연도금은 자체 라인에서 바로 처리합니다. 용융아연도금, 다크로, 니켈도금도 같은 납기 안에서 맞춰 드립니다.
설비자체 아연도금 라인 1식06 · INSPECTION
검사
± 0.02
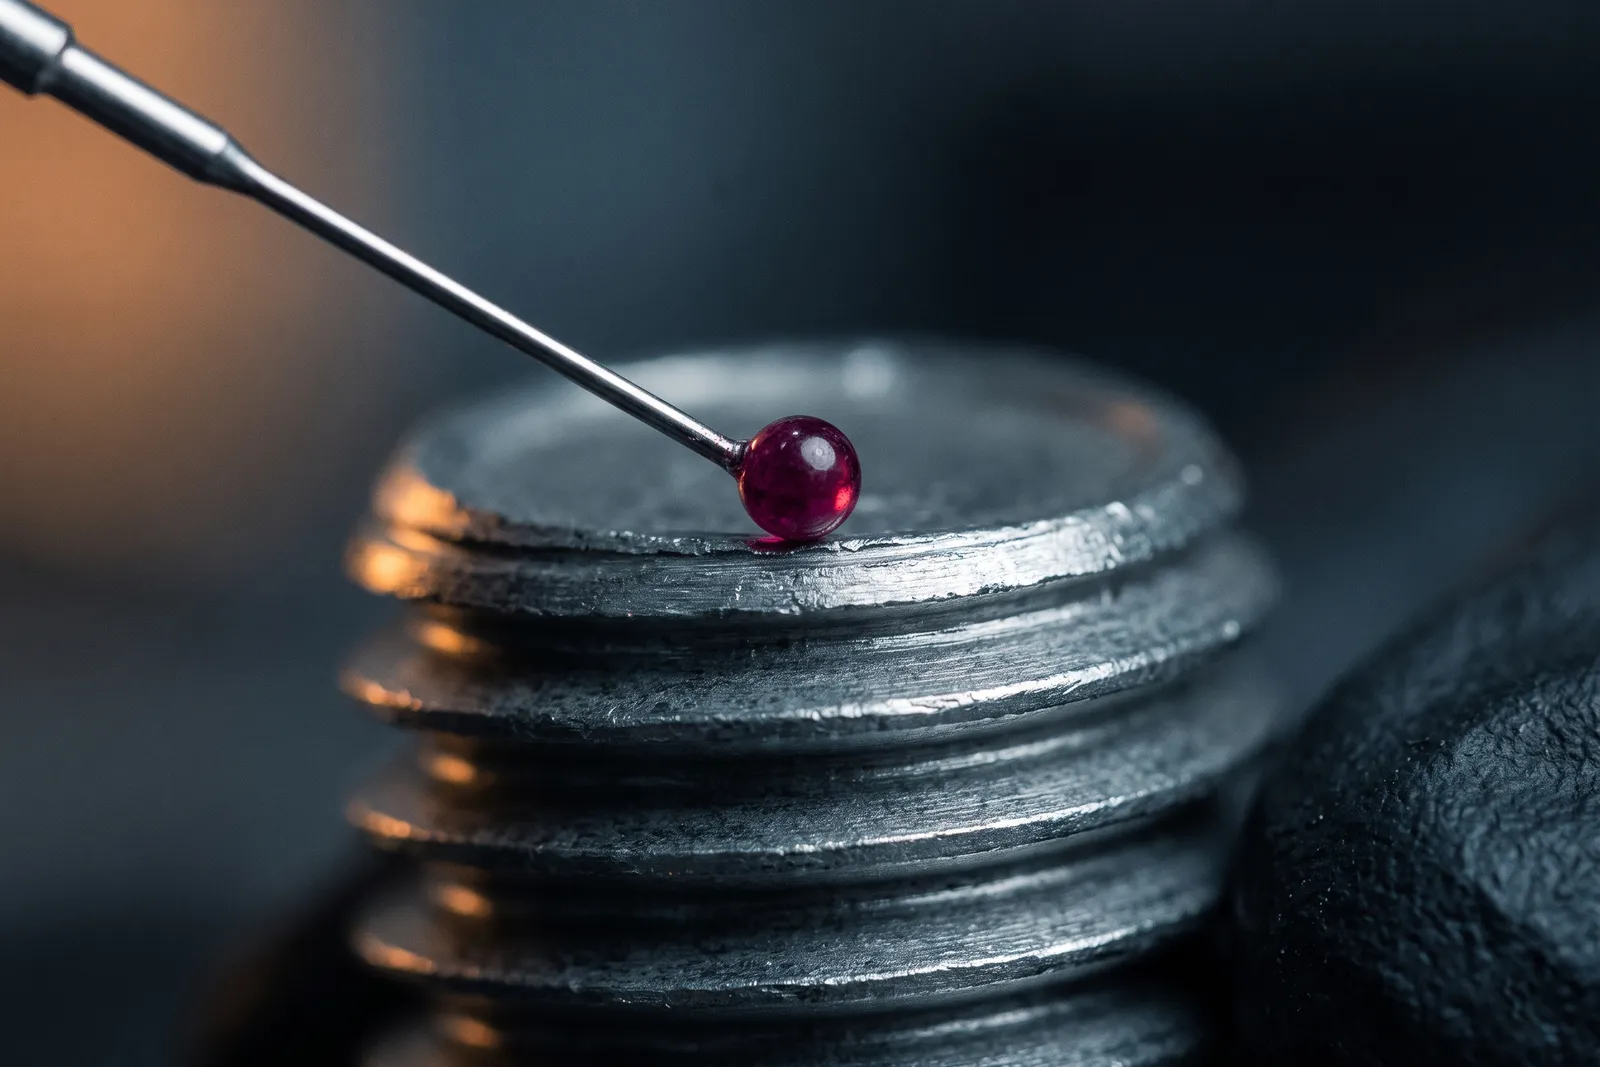
3차원 측정기로 치수를, 시험기로 인장강도와 경도를 확인합니다. 측정값은 시험성적서로 그대로 발급됩니다.
설비3차원 측정기 ·인장·경도 시험기07 · SHIPPING
출고
15:00
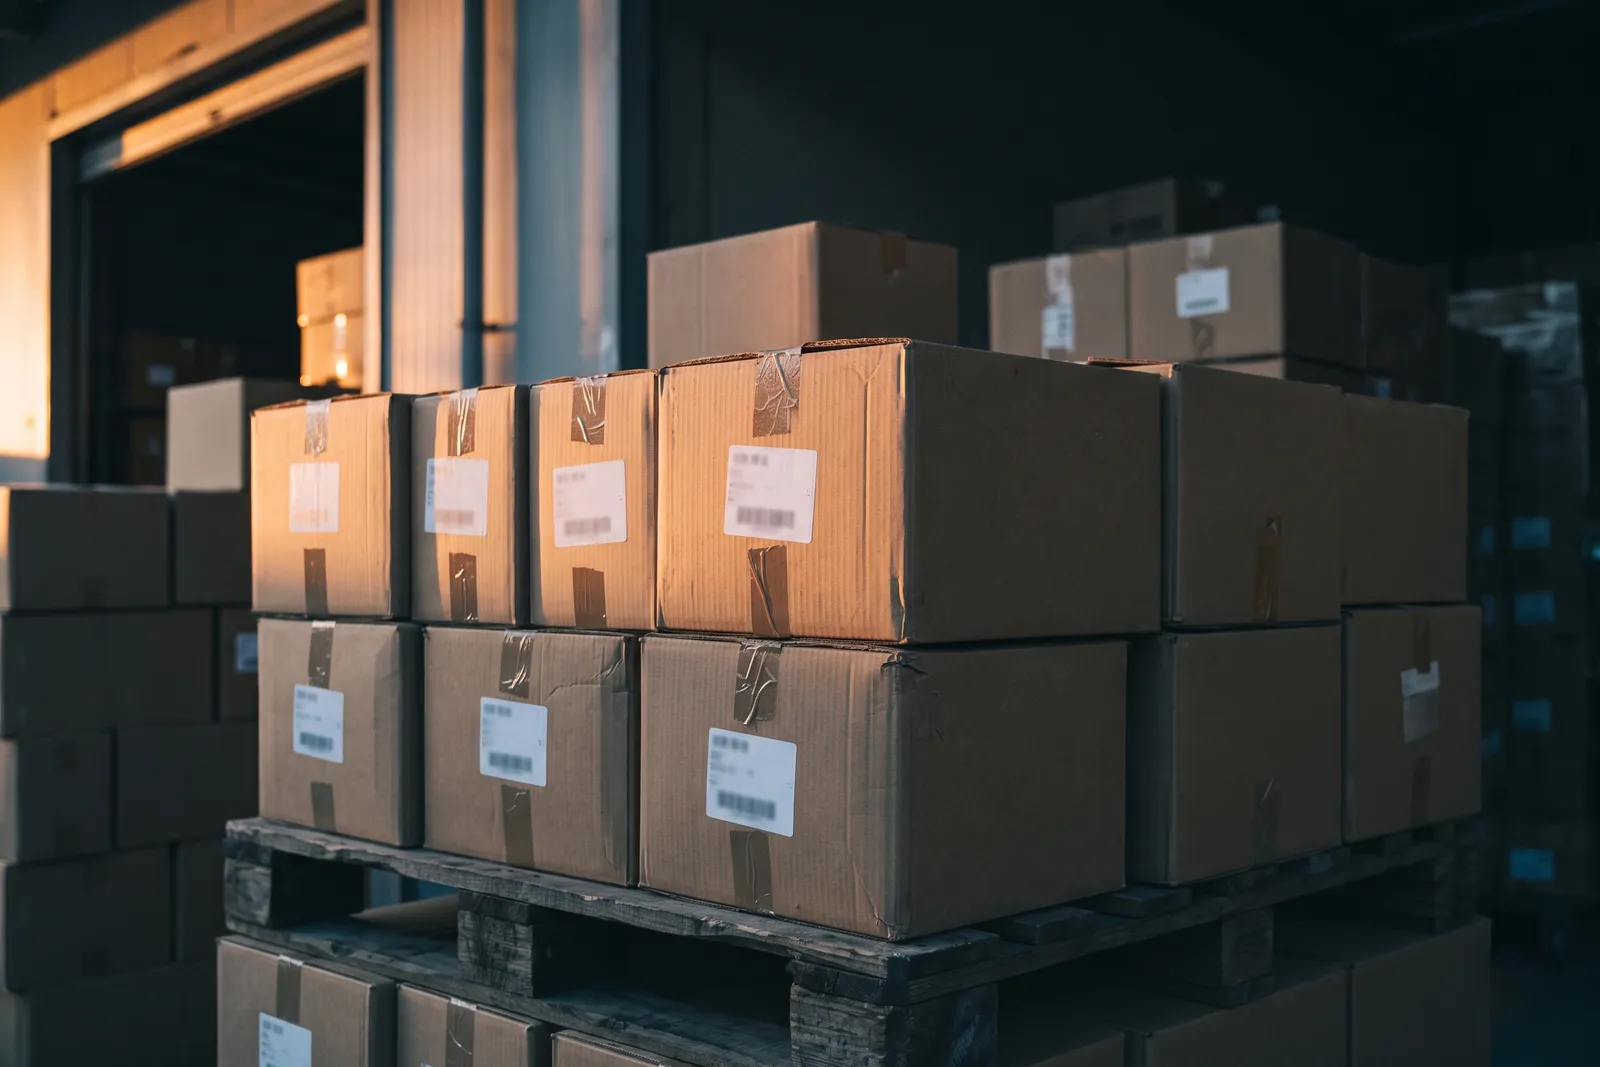
규격품 3,000여 품목은 창고에 상시 재고로 있습니다. 오후 3시 전 확정된 주문은 그날 화물로 나갑니다.
설비물류창고 1동 ·상시 재고 3,000여 품목
설비 현황
라인을 직접 가졌기 때문에 납기를 약속할 수 있습니다.
- 냉간 단조기(포머)8대선재를 잘라 눌러서 볼트 머리 성형
- 나사 전조기12대다이스로 굴려 60° 나사산 성형
- 연속식 열처리로2기담금질·뜨임으로 강도 등급 맞춤
- 아연도금 라인1식백색·흑색 아연도금 자체 처리
- 3차원 측정기1대치수·형상 정밀 측정
- 인장·경도 시험기각 1대로트별 기계적 성질 시험
공장 규모
- 대지 (약 2,000평)
- 6,600㎡
- 공장동
- 2동
- 물류창고
- 1동
- 함께 일하는 사람
- 42명
공정을 직접 보고 싶으시면 공장 견학도 됩니다.
거래 검토 중인 업체라면 메일로 날짜를 알려주세요. 라인을 직접 안내해 드립니다.